
در مکانیسم پیشتنیدگی، کابلها یا وایرهای فولادی پرمقاومت قبل از بتنریزی در خط تولید تحت کشش اولیه قرار میگیرند. پس از بتنریزی و دستیابی بتن به مقاومت فشاری مشخصه لازم، کشش کابلها رها شده و نیروی کششی ذخیرهشده در آنها، از طریق پیوستگی و درگیری مستقیم میان بتن و فولاد، به صورت تنش فشاری به پاشنه بتنی تیرچه پیش تنیده منتقل میشود. این تنش فشاری اولیه، تنشهای کششی ناشی از بارهای خارجی و گشتاورهای خمشی حاصل از بارگذاری بهرهبرداری را خنثی کرده یا به حداقل ممکن میرساند. در نتیجه، مقطع بتنی در شرایط بهرهبرداری عاری از ترک باقی مانده یا عرض ترک در آن بهشدت محدود میشود که این امر موجب افزایش چشمگیر صلبیت، مقاومت خمشی و کاهش محسوس خیز سازه میگردد.
مشخصات فنی اجزای تشکیلدهنده این مقطع عبارتند از:
- وایرهای فولادی پرمقاومت دارای مقاومت کششی نهایی بسیار بالا در محدوده ۱۴۵۰ تا ۱۹۰۰ مگاپاسکال هستند. قابلیت تنش تسلیم و کشش این وایرها تا سه برابر میلگردهای آجدار رده A3 بوده و در زمان تولید، کشش اولیه تا حدود ۷۰ درصد مقاومت کششی نهایی به آنها اعمال میشود.
- بتن پرمقاومت برای تحمل تنشهای فشاری سنگین در زمان انتقال نیروی پیشتنیدگی و جلوگیری از خزش اولیه، از رده C35 تا C40 با حداقل مقاومت فشاری C30 تا C35 با عیار سیمان ۴۵۰ تا ۵۰۰ کیلوگرم بر متر مکعب و اسلامپ صفر استفاده میشود تا فرآیند تراکم متالورژیکی و مکانیکی به بهترین شکل انجام پذیرد.
- میلگردهای جان و پاشنه در برخی مقاطع طراحیشده، آرماتورهای عرضی یا تقویتی به منظور کنترل تنشهای برشی و تسهیل درگیری با دال بتنی درجا تعبیه میشوند.
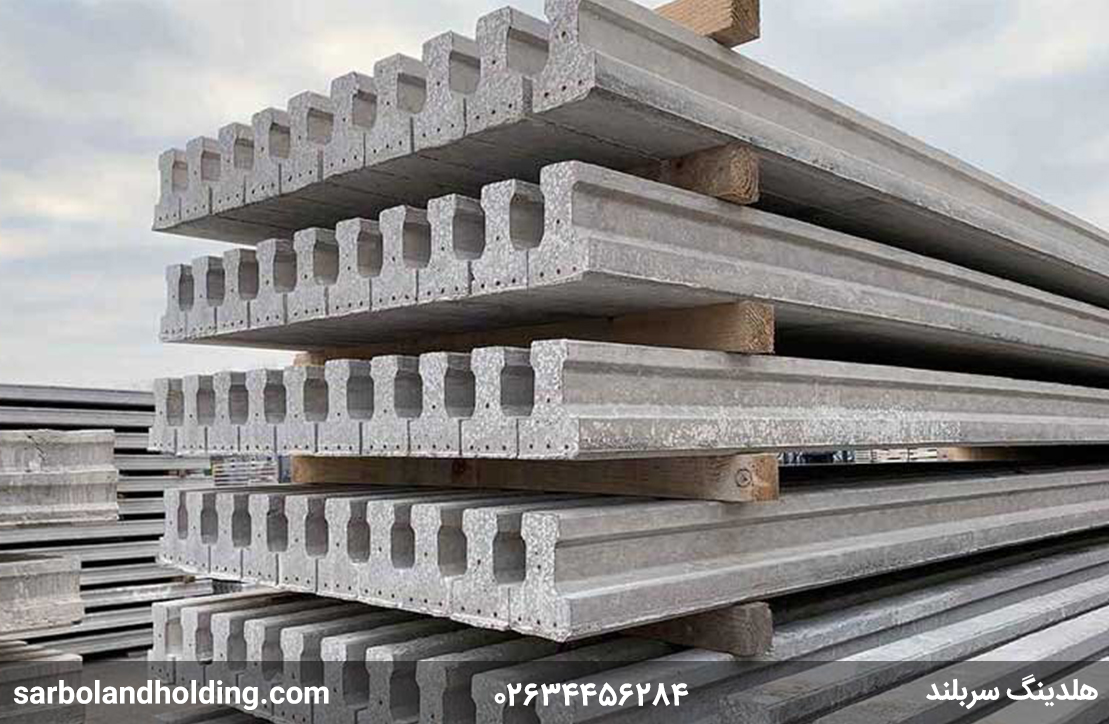
تحلیل تجربی فرآیند تولید کارخانهای و پدیدههای متالورژیکی-سازهای
تولید کارخانهای تیرچه پیشتنیده فرآیندی کاملاً صنعتی، مکانیزه و نیازمند تجهیزات تخصصی با کنترل کیفیت چندمرحلهای است. فرآیند ساخت در سالنهای مسقف روی باندهای کششی فولادی یا بتنی کاملاً صاف، تراز و بدون شیب صورت میگیرد. عرض این باندها معمولاً ۱.۴ متر و طول آنها تا ۱۱۰ متر است که امکان تولید همزمان دهها تیرچه را فراهم میسازد.
وایرهای فولادی روی گوههای مخصوص در دو سر باند تثبیت شده و توسط جکهای هیدرولیکی کالیبرهشده، دقیقاً بر اساس محاسبات مهندسی و تا ۷۰ درصد مقاومت نهایی تحت کشش قرار میگیرند. بتن با اسلامپ صفر و عیار ۴۵۰ تا ۵۰۰ کیلوگرم بر متر مکعب توسط دستگاه اکسترودر ساخت کشور آلمان روی باند تخلیه میشود. این دستگاه با اعمال ویبراسیون و تراکم شدید، مقطع تیشکل تیرچه را شکل داده و درگیری کامل، پیوستگی منسجم و عدم وجود خللوفرج در اطراف وایرها را تضمین میکند.
برای تسریع در گیرش و دستیابی سریع بتن به مقاومت آزادسازی، سیستم عملآوری با بخار حرارتی در دمای حدود ۷۰ درجه سانتیگراد به مدت ۱۲ تا ۳۶ ساعت فعال میشود. پس از حصول مقاومت فشاری لازم، نیروی کابلها به صورت تدریجی رهاسازی میشود تا تنش فشاری به بتن منتقل گردد. در این مرحله، نمونهگیریهای مکعبی جهت سنجش مقاومت، آزمایشهای غیرمخرب مانند تست اولتراسونیک برای بررسی همگنی ساختار بتن، تست چکش اشمیت، کنترل خیز منفی و ابعاد هندسی انجام میگیرد.
تحلیل تخصصی افتهای پیشتنیدگی نشان میدهد که نیروی اعمالشده به مرور زمان دستخوش کاهش میشود. افتهای کوتاهمدت شامل تغییر شکل ارتجاعی بتن در زمان رهاسازی و لغزش جزئی آرماتور در گوههای انتهای باند است. افتهای بلندمدت شامل خزش بتن تحت فشار دائمی، جمعشدگی بتن ناشی از خروج رطوبت، و وادادگی یا افت اتکایی فولاد تحت تنشهای بالا در طول زمان است. مجموع این افتها معمولاً بین ۱۵ تا ۲۰ درصد نیروی اولیه را شامل میشود و مهندس محاسب باید نیروی پیشتنیدگی موثر را بر مبنای پس از وقوع این افتها در محاسبات حد بهرهبرداری و مقاومت نهایی لحاظ کند.

انواع تیرچه پیشتنیده
تیرچههای پیشتنیده بر اساس تعداد وایرهای فولادی بهکاررفته، سطح مقطع بتنی و ظرفیت خمشی قابل تحمل دستهبندی میشوند. افزایش تعداد وایرها سبب افزایش سطح مقطع فولاد پیشتنیده و در نتیجه افزایش نیروی فشاری موثر میشود که امکان پوشش دهانههای بلندتر را فراهم میسازد:
- تیرچه ۳ تا ۵ وایره مناسب برای دهانههای کوتاه تا متوسط کمتر یا مساوی ۷ متر با بارگذاری استاندارد مسکونی است.
- تیرچه ۶ وایره مناسب برای دهانههای ۶.۳ تا ۸.۴ متر و بارگذاریهای میانمرتبه است.
- تیرچه ۷ وایره طراحیشده برای دهانههای بلند ۸.۵ تا ۱۲.۵ متر یا بارهای زنده سنگینتر است.
- تیرچههای دوبل یا تریپل برای دهانههای بسیار بلند، بارهای متمرکز سنگین و سقف پارکینگها دهانههای بالای ۷.۵ متر جهت تامین مقاومت برشی و خمشی مطلوب به صورت جفت در کنار هم قرار میگیرند.
عوامل مؤثر بر فرمولبندی و قیمتگذاری شامل طول دهانه و تعداد وایر، نوسانات قیمت مواد اولیه استرند و سیمان، و حجم سفارش است. سفارشهای عمده پروژهای به دلیل بهینهسازی فرآیند برش و کاهش پرت باند تولید، مشمول تخفیفهای کارخانهای میشوند.
راهنمای عملیاتی و گامبهگام نصب و اجرا
نصب و اجرای سقف با تیرچه پیشتنیده در اسکلتهای بتنی و فلزی با دقت بالا و سرعت مناسب انجام میشود. در اسکلت بتنی، تیرچهها با فواصل محور تا محور مشخص معمولاً ۶۰ سانتیمتر روی تیرهای اصلی قرار میگیرند، بلوکهای یونولیت چیده میشوند، آرماتوربندی ممان منفی و حرارتی اجرا شده و دال رویه با ضخامت حداقل ۵ سانتیمتر بتنریزی میشود. در اسکلت فلزی، تیرآهنهای ساختمانی مناسب نصب شده و پلیتهای نشیمن برای ایجاد یک تکیهگاه صاف و صلب جوش داده میشوند.
نکات کلیدی و راهکارهای کارگاهی شامل موارد زیر است:
- انتقال برش افقی و عملکرد مرکب در تیرچه پیشتنیده اکسترودی که فاقد میلگرد خرپایی نمایان است، از طریق زبری سطحی بتن اکسترودشده و کلیدهای برشی در بال بالایی تامین میشود تا دال مرکب یکپارچه تشکیل گردد.
- حذف یونولیت در دو انتهای تیرچه به اندازه ۱۰ سانتیمتر الزامی است تا بتن دال دور تا دور پاشنه را فراگرفته و تکیهگاه صلب ایجاد کند.
- کلافهای میانی یا تیرهای عرضی برای جلوگیری از پیچش جانبی و توزیع یکنواخت بارهای متمرکز اجرا میشوند؛ یک کلاف برای دهانههای تا ۷ متر و دو تا سه کلاف برای دهانههای ۷ تا ۱۲ متر در نظر گرفته میشود.
- به دلیل صلبیت خمشی بالا، فاصله شمعها و پایههای اطمینان تا ۳ متر قابل افزایش است و میزان شمعبندی تا ۵۰ درصد کاهش مییابد.
- برای رفع چالش پیوستگی آرماتور و اخذ تاییدیه ناظر در مناطق لرزهخیز، ۱۰ تا ۱۵ سانتیمتر از بتن بالایی دو سر تیرچه تخریب موضعی شده، آرماتورهای ادکا نصب و آرماتور ممان منفی با طول مهار کامل در داخل تیر اصلی سفرهبندی و مهار میشود.

مقایسه فنی-اقتصادی با تیرچه سنتی و چالشهای آییننامهای
بهکارگیری تیرچه پیشتنیده سبب ۱۵ تا ۳۰ درصد کاهش در هزینه تمامشده سقف میشود که این میزان در دهانههای بلند به دلیل حذف ستونهای میانی تا ۵۰ درصد میرسد. مصرف بتن درجاریزی حدود ۲ متر مکعب در هر ۱۰۰ متر مربع کاهش یافته و مصرف فولاد و میلگرد بهشدت افت میکند. کاهش شمعبندی و حذف آرماتوربندی سنگین خرپا زمان اجرا را کوتاهتر میسازد.
در هنگام آتشسوزی، قلوهکن شدن بتن ممکن است در دماهای بالا رخ دهد که با افزایش کاور بتن، استفاده از سنگدانههای کربناته، افزودن الیاف پلیپروپیلن برای ایجاد ریزکانالهای خروج بخار و کنترل دوده سیلیس قابل کنترل است. بتن متراکم اسلامپ صفر نفوذپذیری بسیار پایینی در برابر خوردگی دارد، هرچند مقاطع انتهایی تیرچه در منطقه انتقال پیشتنیدگی نیازمند مراقبت و کاور بتنی مناسب هستند.
بخش پرسش و پاسخ تخصصی
تیرچه پیشتنیده تا چه دهانهای قابل اجرا است؟
تیرچههای پیشتنیده استاندارد امکان پوشش دهانههای بلند تا ۱۲ الی ۱۲.۵ متر را بدون نیاز به ستونهای میانی و با کنترل کامل خیز فراهم میسازند.
تفاوت اصلی تیرچه پیشتنیده و تیرچه سنتی در چیست؟
تیرچه پیشتنیده از بتن پرمقاومت و وایرهای پرمقاومت تحت کشش اولیه بهره میبرد که تنشهای کششی را خنثی کرده، مصرف مصالح را کاهش داده و نیاز به شمعبندی را تا ۵۰ درصد کم میکند.
فاصله شمعبندی در سقف تیرچه پیشتنیده چقدر است؟
فاصله پایههای اطمینان در این سقفها تا ۳ متر افزایش مییابد، در حالی که در تیرچههای سنتی خرپایی این فاصله حداکثر ۱.۲ متر است.
علت نیاز به کلاف میانی در اجرای تیرچه پیشتنیده چیست؟
کلاف میانی جهت جلوگیری از پیچش جانبی تیرچهها، توزیع یکنواخت بارهای متمرکز و یکپارچگی دیافراگم سقف اجرا میشود.
جمعبندی و نتیجهگیری
تیرچه پیشتنیده یک راهکار مهندسی، مدرن و کاملاً صنعتی برای بهینهسازی هزینههای ساخت، افزایش سرعت اجرا و پوشش دهانههای بلند در انواع اسکلتهای بتنی و فلزی است. برای دریافت مشاوره پیش از خرید تیرچه پیش تنیده با شماره های موجود در سایت هلدینگ سربلند تماس حاصل نمایید. تصمیمگیری برای انتخاب این سیستم باید با تحلیل طول دهانه، بارهای وارد بر سقف، ارزیابی صرفه اقتصادی و تطابق کامل با ضوابط مبحث نهم مقررات ملی انجام گیرد. رعایت دقیق نکات اجرایی کارگاهی نظیر تخلیه یونولیت در انتهای تیرچهها، اجرای آرماتورهای ادکا و ممان منفی، تعبیه کلافهای میانی و تامین کاور بتنی استاندارد، سازهای ایمن، مقاوم در برابر زلزله و با دوام بالا را تضمین میکند.